Berita Industri
Bahagian Mesin Pelet: Memilih Cangkang Penggelek, Pemasangan & Alat Ganti untuk Masa Beroperasi Maksimum
Sebuah kilang makanan di Vietnam kehilangan enam jam pengeluaran apabila cangkerang penggelek retak di lubang balas bolt, dan bahagian gantian yang dipesan daripada broker membawa toleransi lubang yang berbeza daripada yang asal. Kos pembaikan sebanyak 3,200 USD dalam pengangkutan udara dan lebih masa, kira-kira dua belas kali ganda nilai invois shell. Kebanyakan masa henti loji pelet mengikut urutan yang sama: kegagalan haus, spesifikasi yang salah dan ketidakpadanan ditemui semasa pemasangan.
Panduan ini merangkumi bahagian mesin pelet yang sebenarnya menentukan masa operasi kilang: cengkerang penggelek, pemasangan penggelek tekanan, aci sipi dan komponen dalaman. Ia menerangkan cara untuk menentukannya supaya penggantian sesuai untuk kali pertama, haus boleh diramal, dan tidak gagal awal di bawah beban biasa.
Bahagian Mesin Pelet Mana Yang Gagal Pertama?
Cangkerang penggelek dan die cincin menyebabkan kebanyakan masa henti berkaitan haus dalam kilang pelet die cincin. Dalam operasi biasa cangkerang menekan bahan mentah ke dalam lubang cetakan di bawah kira-kira 100 hingga 150 MPa tekanan sentuhan, yang menjadikan permukaan cangkerang bahagian pertama kehilangan profilnya.
Urutan kegagalan dalam kilang biasa boleh diramalkan:
- Permukaan cangkang penggelek haus, mengelupas atau retak pada muka yang berfungsi
- Pembesaran lubang cetakan cincin dan hakisan pada muka cetakan
- Kehausan tempat duduk galas aci eksentrik akibat pencemaran atau pramuat hilang
- Kegagalan komponen dalaman seperti spacer yang cacat dan slinger minyak yang bocor
Oleh kerana urutannya boleh diramal, penyelenggaraan berjadual tertumpu pada cangkang dan mati. Pemberhentian yang tidak dijangka hampir selalu mengesan kembali ke bahagian yang telah terlambat diperiksa atau dinyatakan secara tidak betul.
Bahan Cangkang Roller: Padankan Kekerasan dengan Keadaan Operasi Anda
Kekerasan permukaan adalah satu-satunya peramal terbaik bagi hayat haus cangkang penggelek, tetapi kekerasan tanpa keliatan teras menghasilkan bahagian rapuh yang retak di bawah beban hentakan. Pilihan yang betul mengimbangi permukaan kerja keras dengan teras yang boleh menyerap impak.
Empat gred keluli meliputi kebanyakan pasaran gantian: 40Cr, 20CrMnTi, GCr15/100Cr6, dan 60Si2Mn. Mereka berbeza dalam cara kekerasan dikembangkan, sama ada melalui pengerasan atau pengkarburan, dan perbezaan itu mempengaruhi kedua-dua kadar haus dan mod kegagalan.
| Gred keluli | Kekerasan permukaan | Kes dan tingkah laku teras | Paling sesuai untuk |
| 40Cr (AISI 5140) | 28 hingga 34 HRC | Seragam melalui kekerasan, teras tegar | Pelet suapan am, keluaran sederhana |
| 20CrMnTi | 58 hingga 62 HRC | Sarung berkarburasi keras, teras karbon rendah yang sukar | Biojisim kasar dan suapan tekanan tinggi |
| GCr15 / 100Cr6 | 58 hingga 63 HRC | Mengeras sepenuhnya, toleransi impak yang lebih rendah | Talian suapan bersih, daya tampung tinggi berterusan |
| 60Si2Mn | 40 hingga 46 HRC | Keliatan gred musim bunga, kekuatan keletihan yang tinggi | Beban kejutan dan operasi terputus-putus |
Kekerasan permukaan biasa selepas rawatan haba yang disyorkan, dalam HRC
Data lapangan daripada loji pelet menunjukkan peningkatan 30 hingga 50 peratus dalam hayat cengkerang apabila bertukar daripada 40Cr kepada gred berkarburkan di bawah keadaan suapan yang melelas. Penambahbaikan datang dari kedalaman kes sama seperti dari kekerasan permukaan.
Kedalaman kotak ialah kedalaman di bawah permukaan kerja di mana kekerasan kekal melebihi paras minimum yang boleh diterima. Untuk cengkerang 20CrMnTi yang dikarburkan, nyatakan kedalaman kes efektif minimum 1.5 mm pada muka kerja. Di bawah itu, kes runtuh di bawah tekanan sentuhan dan cangkerang gagal oleh ubah bentuk plastik, bukan oleh kehausan.
Risiko bekalan adalah nyata dalam pasaran ini. Cengkerang kos rendah berlabel GCr15 kadangkala gagal dalam pemeriksaan spektrometer mudah alih kerana ia tidak mengandungi kromium yang boleh diukur. Minta sijil kilang dan sahkan gred sebelum pemasangan, bukan selepas kegagalan pramatang.
Untuk talian suapan bersih berjalan secara berterusan, cangkang keluli galas yang mengeras sepenuhnya seperti GCr15/100Cr6 memberikan selang paling lama antara perubahan.
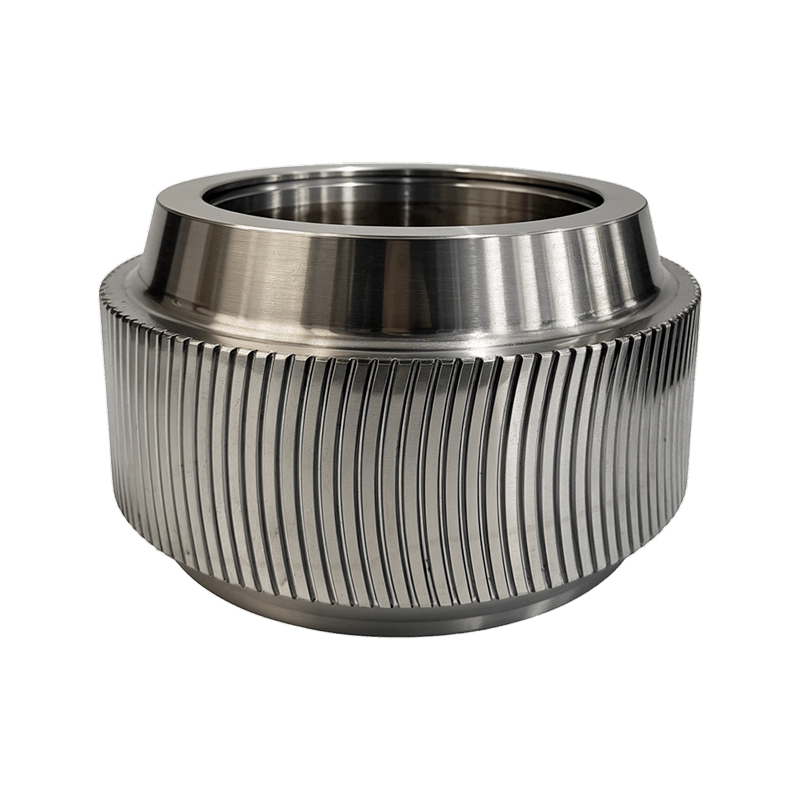
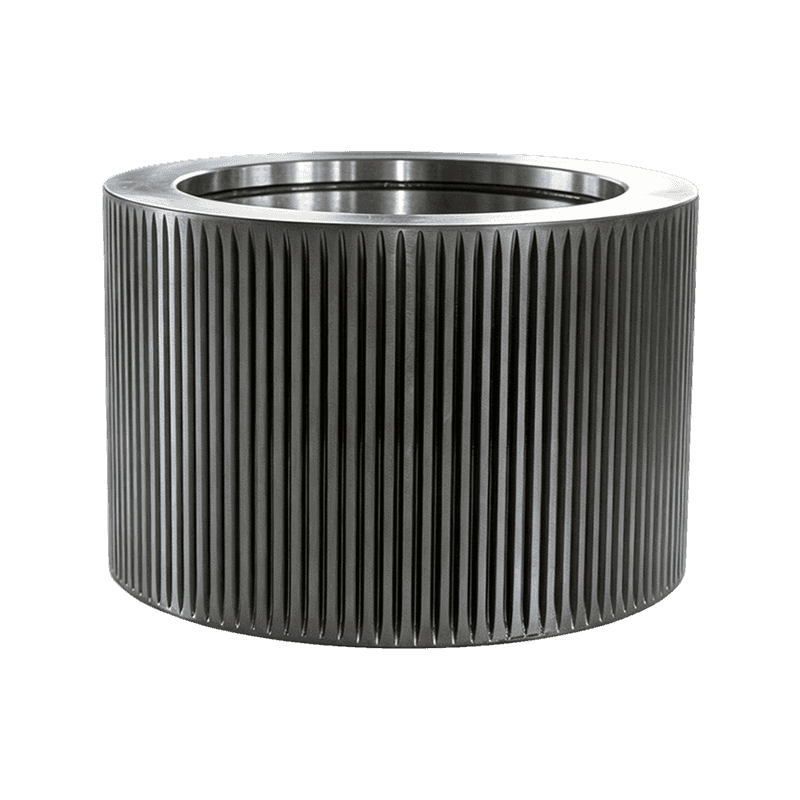
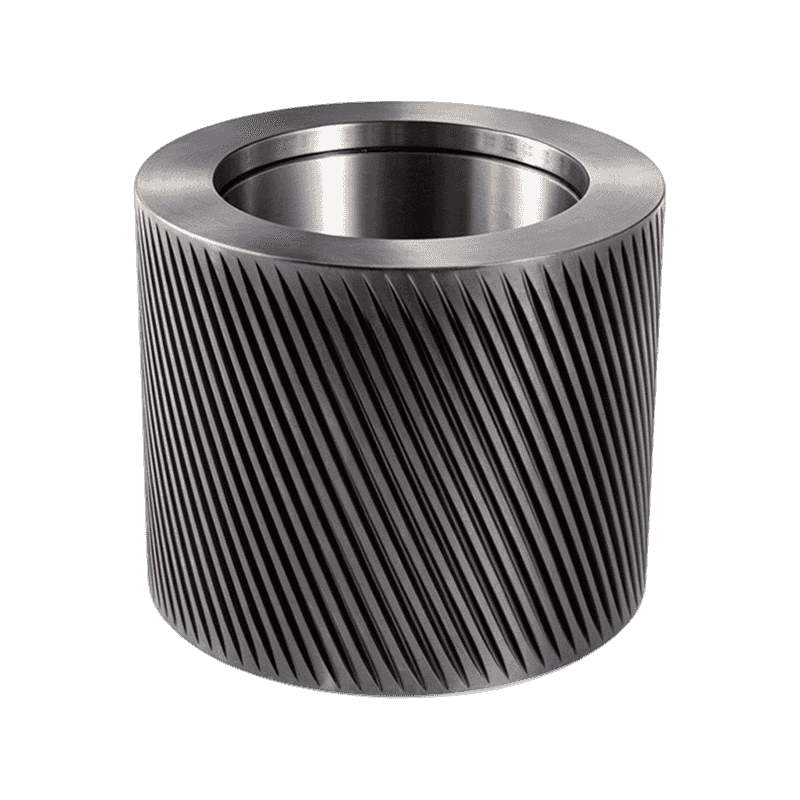
 GCr15/100Cr6 Galas Keluli Pellet Roller Shell Cangkerang penggelek keluli galas yang mengeras sepenuhnya ini sesuai dengan talian suapan berterusan yang mencari hayat perkhidmatan yang panjang. Geometri giginya menjejaskan gigitan bahan dan penyusuan mati, menjadikannya pilihan yang boleh dipercayai untuk keadaan pelletizing beban tinggi. Lihat Produk →
Profil Gigi: Spesifikasi Bahagian Mesin Pelet Yang Paling Diabaikan
Geometri gigi menentukan sama ada cangkerang menangkap bahan dan menariknya ke dalam zon gigitan. Cangkerang yang diperbuat daripada keluli yang betul tetapi profil yang salah akan tergelincir, menjadi sayu dan kelaparan die.
Padankan profil dengan formulasi, bukan hanya pada mesin:
- Gigi beralun standard sesuai dengan tumbuk kering dan mengalir bebas dengan kelembapan yang stabil
- Cengkerang berlesung pipit meningkatkan cengkaman pada formulasi lembapan tinggi dan tinggi lemak
- Cengkerang gigi melengkung menggunakan kemasukan bersudut yang menggigit bahan licin atau berminyak dengan lebih agresif
Profil tersebut juga mempengaruhi cara cangkerang dan mati berumur bersama. Menjalankan cengkerang baharu pada cetakan yang haus menumpukan tekanan pada kawasan sentuhan yang lebih kecil, dan tumbuhan biasanya melihat penurunan output sebanyak 15 hingga 20 peratus dalam keadaan itu. Ukur kehausan die sebelum anda menjadualkan pertukaran.
Bila Menggantikan Pemasangan Penggelek Tekanan Penuh
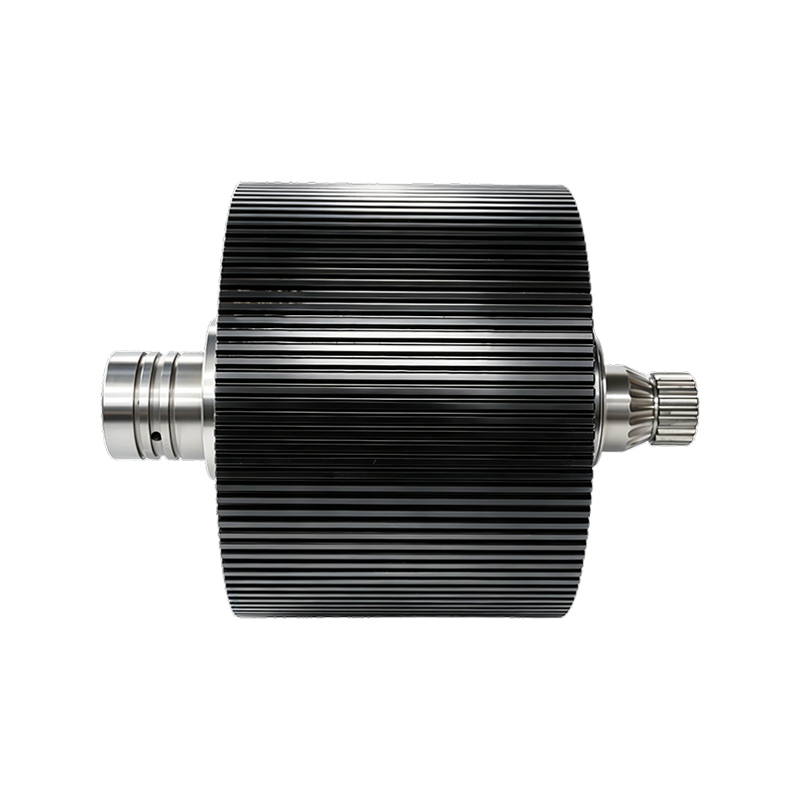
Gantikan pemasangan roller tekanan lengkap apabila galas bising, pengedap bocor gris, atau cangkerang telah kehilangan lebih daripada 1 mm profil gigi. Pemasangan penggelek tekanan ialah unit berputar penuh yang menekan bahan pada acuan: cangkerang penggelek, set galas, pengedap minyak, lengan pengatur jarak dan perkakasan penahan.
Memahami bagaimana pemasangan roller tekanan dibina dan di mana ia dipakai membuat keputusan penggantian dengan mudah.
Penggantian shell sahaja
- Kos setiap perubahan bahagian yang lebih rendah
- Memerlukan tarikan bearing, pemeriksaan dan pasang semula di kilang
- Risiko kerosakan meterai atau ralat pramuat semasa pemasangan
- Masa pertukaran yang lebih lama pada baris larian
Pertukaran pemasangan penuh
- Dipasang dengan kelegaan galas yang dipadankan dan pramuat
- Perhentian yang dirancang lebih pendek kerana tiada kerja menekan di tapak
- Toleransi yang konsisten antara cangkang, aci dan meterai
- Kos pendahuluan yang lebih tinggi, biasanya dipulihkan dalam satu pecahan yang dielakkan
Tumbuhan yang beroperasi 24/7 secara konsisten memilih perhimpunan penuh untuk perhentian yang dirancang. Untuk kilang yang lebih kecil di mana buruh tersedia dan toleransi boleh disemak, penggantian cangkang sahaja kekal kos efektif.
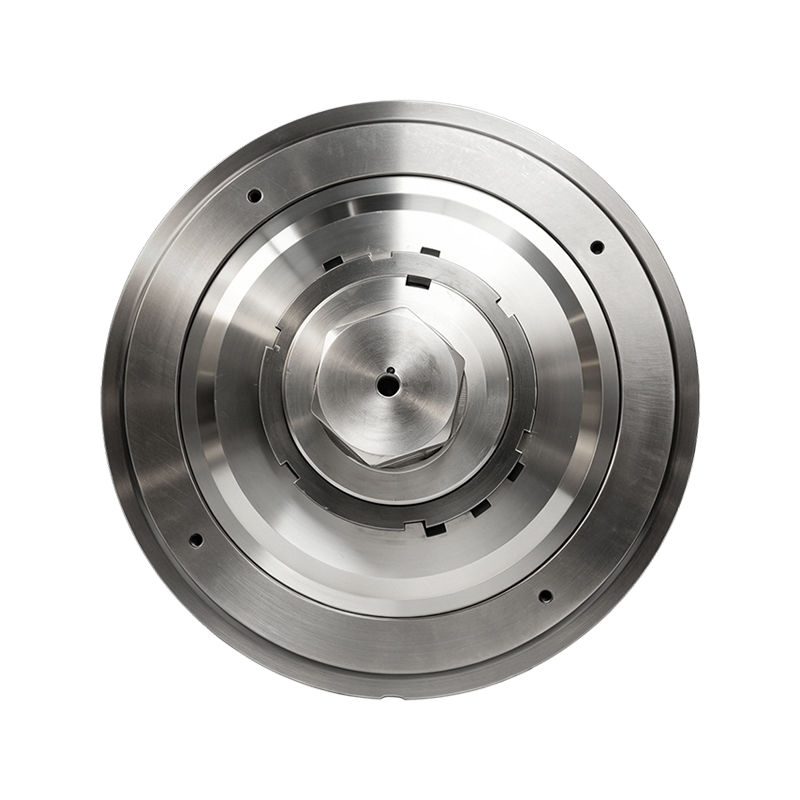
 Perhimpunan Cangkerang Gelang Die Cincin Produktiviti Tinggi Pemasangan lengkap dengan cangkerang keluli aloi, galas penggelek tirus, dan sistem pengedap untuk loji 24/7. Ia mengekalkan jurang roller-to-die yang tepat, meningkatkan cengkaman bahan, dan mengurangkan masa henti semasa pemberhentian penyelenggaraan yang dirancang. Lihat Produk →
Aci Sipi dan Komponen Dalaman: Bahagian Kecil, Kegagalan Besar
Kegagalan aci eksentrik jarang disebabkan oleh aci itu sendiri; ia biasanya bermula sebagai kegagalan pelinciran atau penjajaran pada pengedap, pengatur jarak atau kelenjar galas yang dilangkau semasa penyelenggaraan.
Aci sipi berputar untuk menggerakkan penggelek ke arah atau menjauhi acuan, menetapkan jurang nip. Apabila tempat duduk galas haus, jurang terkawal menjadi bujur, keluaran jatuh, dan cangkerang penggelek mula mengetuk. Aci biasanya dibekalkan dalam 45 keluli untuk tugas standard, 40Cr untuk kekuatan yang dipertingkatkan, atau 42CrMo untuk mesin tork tinggi yang menjalankan bahan yang melelas.
Komponen dalaman kurang mendapat perhatian dan gagal seperti yang diramalkan:
- Penutup hujung kelenjar galas memastikan gris masuk dan keluar dari pencemaran
- Slinger minyak dan deflektor mengarahkan pelincir ke arah perlumbaan galas
- Pengatur jarak ketepatan dan cincin pengatur jarak menetapkan pramuat galas yang betul
Pengatur jarak yang cacat memusnahkan pramuat galas, dan galas yang berjalan tanpa pramuat boleh gagal dalam beberapa jam. Apabila memesan bahagian dalaman, sahkan toleransi lebar; spacer yang berbeza daripada asal sebanyak 0.1 mm mengubah keseluruhan laluan beban.
 Aci Sipi Keluli Aloi 42CrMo Aci 42CrMo yang ditempa ketepatan dan dirawat haba untuk kilang pelet. Ketepatan dimensi dan kemasan permukaan melindungi pramuat dan penjajaran galas, yang penting apabila menggantikan bahagian dalaman semasa penyelenggaraan. Lihat Produk →
Senarai Semak Pembekal: Cara Memeriksa Pembuat Alat Ganti
Nilai proses pembekal, bukan sahaja harga. Bahagian yang sesuai dan hidup paling lama datang daripada pengeluar yang mengawal bahan, rawatan haba dan dimensi akhir di satu tempat.
Gunakan senarai semak ini untuk setiap sumber baharu:
- Minta sijil kilang dengan nombor haba dan komposisi kimia untuk setiap kelompok
- Sahkan ujian kekerasan dilakukan pada bahagian siap, bukan sahaja pada kupon saksi
- Sahkan toleransi gerek, alur kunci, dan konsentrik terhadap lukisan asal atau ukuran anda sendiri
- Tanya tentang stok dan masa utama; pesanan pengangkutan udara kecemasan dua minggu boleh menelan kos lebih daripada bahagian itu sendiri
- Sahkan jaminan meliputi haus atau patah pramatang di bawah parameter pengendalian yang didokumenkan
Anhui Jindingsheng Machinery Co., Ltd. mengeluarkan bahagian mesin pelet di kemudahan 14,509 meter persegi di Guangde, dan mengawal aliran daripada bahan mentah, penempaan, pemesinan ketepatan dan rawatan haba. Syarikat itu membekalkan cengkerang penggelek, pemasangan penggelek tekanan, aci sipi dan komponen dalaman sebagai perkhidmatan bahagian sehenti, dengan eksport ke Amerika Syarikat, Jepun, Korea Selatan, Vietnam, Perancis, Bangladesh, Rusia, India dan Filipina.
Soalan Lazim: Bahagian Mesin Pelet
Berapa kerapkah cangkerang penggelek mesin pelet perlu diganti?
Hayat perkhidmatan biasa berjulat dari 800 jam pada biojisim kasar hingga 1,500 jam pada talian suapan bersih. Pencetus praktikal ialah kehilangan profil gigi; apabila ketinggian gigi berkurangan kira-kira satu pertiga, gantikan cangkerang sebelum retakan bermula.
Apakah perbezaan antara cengkerang roller hujung terbuka dan tertutup?
Cangkerang hujung terbuka ialah lengan bermesin di mana galasnya terletak pada bahu dan aci melepasi sepenuhnya. Cangkerang hujung tertutup mempunyai satu hujung tertutup, jadi galas ditangkap dalam poket dan laluan haba ke permukaan luar adalah berbeza. Pilih gaya yang sepadan dengan susunan galas kilang anda.
Mengapa cangkerang penggelek premium retak sebelum ia haus?
Keretakan pada cengkerang premium biasanya berpunca daripada masalah kelegaan, bukan kualiti keluli. Aci penggelek bersaiz besar atau lubang bersaiz kecil mengeluarkan pramuat, cangkerang melentur di bawah beban, dan keretakan keletihan bermula di alur kunci atau lubang bolt. Ukur lubang dan aci sebelum pemasangan.
Sekiranya saya sentiasa menggantikan cincin mati apabila saya menukar cangkerang penggelek?
Bukan setiap masa, tetapi anda harus mengukur muka die. Jika kedalaman countersink meningkat dua kali ganda atau muka die menunjukkan 0.5 mm atau lebih haus jejari, cangkang baru terhadap dadu lama menghasilkan tekanan tidak sekata dan memendekkan hayat bahagian baharu.
Hubungi
Ikuti kami
Pautan Pantas
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No. 19, Zon Tumpuan Perindustrian Bandar Qiucun, Bandar Guangde, Bandar Xuancheng, Wilayah Anhui